直接回答:设备包下单前的尺寸表要采集九项:设备外形尺寸(含旋钮与接口凸起,量到最大轮廓)、重量与重心、易损部位、配件清单、取放频次、携带方式、使用环境、标识要求、堆叠与运输方式。前四项决定内腔能不能装进去且不晃动,后五项决定面料、结构与防护等级的选型。
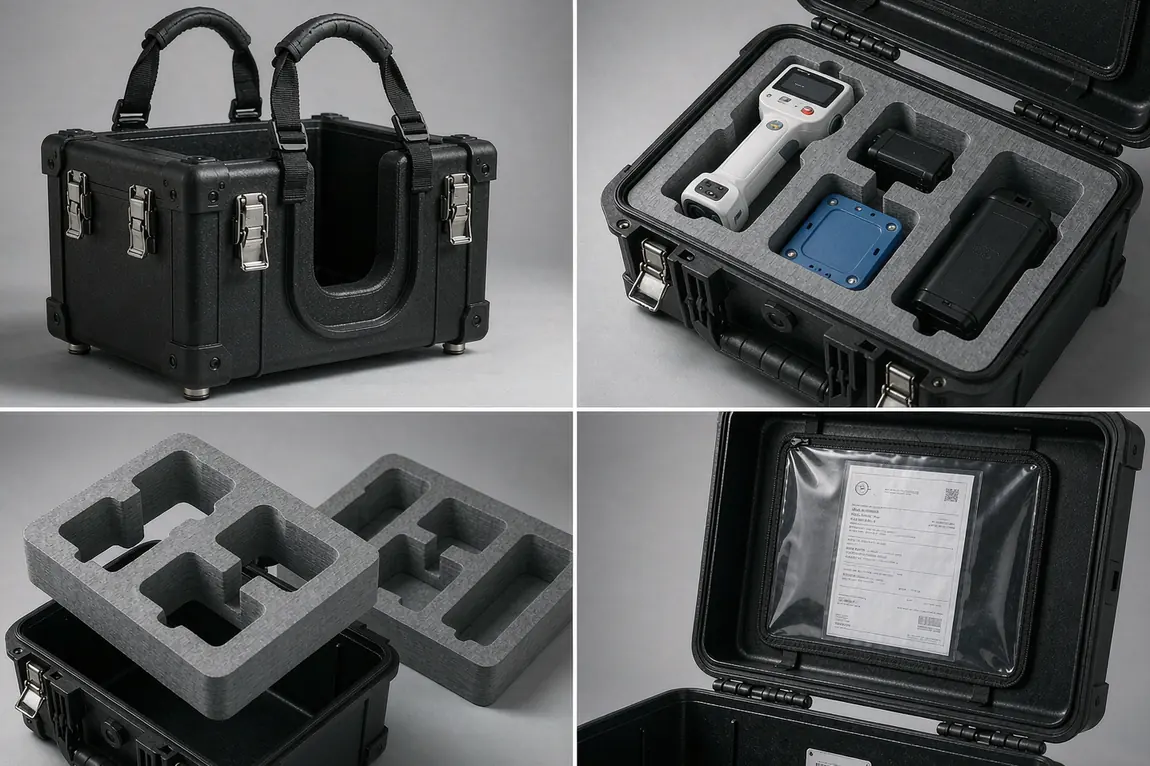
一位做工业检测设备的客户,去年 11 月发来一张只有三行的表格:设备名称、外形 320 mm × 240 mm × 150 mm、重量 4.6 kg。我们按这个尺寸打了一版 EVA 开腔样,机架在现场装机时怎么都塞不进去——因为他的设备右侧有一个散热风道罩,凸出 18 mm,左后方有两个航空插头,加上插头保护帽再凸 22 mm。三次技术沟通之后确认:本体确实是对的,但他给的是本体轮廓,不是设备最大轮廓。改模一次,多花 9 个工作日。
这类事在我们这边几乎每个月都发生,所以这篇直接给一份可以拿去用的东西:一张九项参数的采集模板,每一项写清楚量哪里、用什么单位、给多少精度,并配一列真实示例值。表格填完发过来,打样前的沟通通常能从三轮压到一轮。这里先划一条边界:这套模板解决的是「能不能装、好不好用」的问题,不解决「能不能通过某项跌落标准」的问题——那是下一件事,需要打样实测。
为什么缺项一定会变成返工
包的内腔尺寸是从设备尺寸推出来的,链条是这样的:最大外形 → 加装配间隙 → 加壁厚 → 得到内腔 → 外层加面料厚度 → 得到外尺寸。这条链上任何一环的输入是错的,后面全部错。而壁厚一旦做完,改的代价不是调一下数据,是重新做刀模。
客户最常见的误解是:我的设备有规格书,照着抄就行。真实情况是,规格书上的外形尺寸通常不包含外接防尘帽、手柄折叠状态差异、以及选配件安装后的尺寸。我们的做法是在采集阶段就要一张照片加一段视频:照片用正视、侧视、俯视三个角度,每张照片里放一把尺;视频拍 15-30 秒,内容是现场操作员把设备放进现有包装(或放进一台样机)的全过程。视频比图纸更能暴露问题,尤其是取放那一瞬间手的路径。
九项参数表:直接复制这一份去填
| 参数项 | 采集方法(单位与精度) | 示例值(手持测厚仪整机) | 为什么必须给 |
|---|---|---|---|
| 一、设备外形尺寸 | 长 × 宽 × 高,量到最大轮廓含凸起,单位 mm,精度到 1 mm;折叠/展开两种状态分别给 | 折叠 320 × 240 × 168(含风道罩 18 mm 与插头保护帽 22 mm) | 决定内腔净尺寸,漏量凸起是返工第一原因 |
| 二、重量与重心 | 整机含常用配件称重,单位 kg,精度 0.1 kg;标出重心相对几何中心偏移方向与距离 | 4.6 kg,重心偏向左后方 35 mm(电池在后下侧) | 决定手提位置、背负配重与单手取放可行性 |
| 三、易损部位 | 列出屏幕、镜头、探头、显示屏排线口、旋钮的方位,标凸起高度与允许的接触面 | 正面 4.3 寸屏凸起 3 mm、底面探头接口不允许受压 | 决定开腔避让、悬空区域与禁压标记 |
| 四、配件清单 | 每件给名称、最大外形 mm、数量、是否随箱、是否需隔电 | 探头 2 支(各 180 × 32)、充电器 1 个(85 × 55 × 40)、线材 2 条 | 决定隔断分区数量与副仓容积 |
| 五、取放频次 | 单班(8 h)取放次数、单手还是双手、是否戴手套(手套厚度 mm) | 单班 12-18 次,戴棉纱手套,多为单手取 | 决定开口方式、是否需要留指尖槽与开合耐久等级 |
| 六、携带方式 | 手提/单肩/双肩/拉杆/车载固定/上机架,能否双人抬,是否有专门的运输车 | 手提为主,偶尔随车后备箱,需能侧放 | 决定提手承重、肩带宽、底部耐磨结构与堆叠面 |
| 七、使用环境 | 温度区间 ℃、相对湿度 %、是否有粉尘/淋雨/盐雾/日晒时长 h/是否需要防静电 | -10 至 45 ℃,隧道现场粉尘大,偶有滴水,日均日晒 2-3 h | 决定面料涂层、五金耐蚀等级与是否需要防水结构 |
| 八、标识要求 | LOGO 工艺(丝印/刺绣/硅胶章)、位置尺寸 mm、是否需资产编号、条码、警示标签 | 正面刺绣 60 × 25 mm,侧面资产编号丝印,要求洗涤后不脱落 | 决定是否需要额外版费与加固工艺 |
| 九、堆叠与运输 | 单箱装几只、堆码层数、托盘尺寸 mm、运输工具、是否有空运需求 | 单箱 5 只,堆码 4 层,托盘 1,100 × 1,100 mm,仅陆运 | 决定外部方正度、底部结构与是否需要防压设计 |
九个格子里最容易空着的是第五项和第九项,而这两项恰恰决定了体验与运输安全。取放频次的数据不好估的话,一个简单的办法是:让现场同事拍两天连续作业的视频,数一下实际取放次数,通常比回忆出来的数字高 30%-50%。
从设备尺寸到内腔尺寸:四条换算规则
拿到九项之后,我们自己会做一遍换算,这四条规则可以直接拿来验算供应商给的方案:
- 成型内胆配合间隙:EVA 成型件的常用公差是 ±1 mm,配合单边留 1 mm;贴合力要求高的部位可以用 0.5 mm,但会让取放变紧
- 缝制隔断式配合间隙:软包裹不属于刚性定位,单边留 3-5 mm;设备贴合面多的可以收到 2-3 mm
- 取放指尖槽:腔边要开 ≥25 mm 宽、≥20 mm 深的指槽,戴手套操作时宽度建议放到 30 mm
- 外部公差:软包外尺寸 ±5 mm,含成型内衬的款可收到 ±3 mm,折叠状态与展开状态必须分别标注
拿那条示例设备算一遍:最大外形取 320 × 240 × 168 mm,成型内胆单边留 1 mm,腔底与侧壁壁厚取 10 mm,那么内胆外轮廓约 342 × 262 × 198 mm,外套面料再加约 6-10 mm得到包外尺寸约 354-362 mm 长。这三个数都应该出现在确认单上,而不是只给一个成品尺寸。
易损部位与「禁压区」怎么表达
易损部位不能只写在文字里,要画到俯视图上:用色块标出允许接触的区域与禁止接触的区域,标注凸起高度。屏幕这一项的常见处理是让位——腔体在该处留 1.5-2 mm 的空气间隙,不接触;旋转件(旋钮、编码器)按最大偏转位置量,很多设备旋钮在包装状态下应该旋到零位,这一条要写进装箱规范。
另一个常被忽略的点是线缆应力的位置。探头线从设备引出的那一段,如果腔体紧贴出线口,长期会被折出压痕。我们的做法是留出出线通道宽度 ≥15 mm、长度 ≥30 mm,并且出口处不做直角转折。这项什么都不花钱,但能让返修率下降。
使用环境怎么翻译成材料参数
环境这一项如果不给具体数,供应商只能按默认选,通常是不够的。给法建议是这样:温度写区间(如 -20 至 55 ℃)而不是写「常温」;湿度写 RH 百分比;粉尘是否含导电性金属屑(涉及是否需要防静电处理);是否会在雨中使用(决定是否做涂层防泼水与底部脚钉);日均日晒小时数(决定是否需要抗紫外处理,普通涤纶长时间日晒后强度下降明显)。
这里说一个我们的边界:防泼水不等于能承受持续淋水,我们从不写这类绝对化的承诺。我们给的是工艺动作(涂层、压胶、翻边防虹吸结构、防水拉链选型)与可以做的验证方式(喷淋观察、静置观察),最终结论要按客户指定的方法实测。防护结构的整体思路,可以对照防泼水与防护结构说明。
把表格用在询价上:买方自己能做的三项检查
表格填完之后,用它做三件事,可以在打样之前过滤掉大部分方案错误:
- 加总校验:把所有配件连同主机的体积加起来,再加上指尖空间与壁厚,看算出来的成品尺寸是否还在你的可接受携带范围内
- 重心校验:把重的一端(多数是电源与电池)放在包的贴近背部或贴近提手的一侧,问一句「单手能不能稳住」
- 频次校验:取放频次超过单班 20 次时,不要选翻盖加拉链加束口三重开合,改成单拉链加磁吸会更好用
商务口径一并说明:起订量 500 件/款/色,按结构与面料起订量可议;常规款打样 6-10 个工作日、复杂款 12-15 个工作日,同款免费改 2 次(不含改结构),第 3 次起 200-400 元/次。数量明显低于起订量的零星需求,我们通常建议先用一个波段试单做验证。
最后给可以直接执行的一步:把这九个格子复制到邮件里,带问号的地方一律写「待确认」而不是留空——留空会被对方理解成「这一项没有要求」,而写成待确认至少能让对方主动来问。填完之后连同三个角度照片一起发过来,我们可以在 1-2 个工作日内给出可打样判断。运输携带的整体结构选型可以对照工具包定制品类页,成型与隔舱的工程做法在工业检测仪器包方案页,设备包需求简报模板里有同一份九项表的可打印版本。
常见问题
为什么一定要量凸起?旋钮和插头算进去吗?
必须算。风道罩、把手、航空插头、防尘帽都是最大轮廓的一部分,常见凸出量 15-25 mm。规格书上的本体尺寸通常不含这些,照抄会造成设备装不进去。
配合间隙单边留多少合适?
EVA 成型内胆单边留 1 mm,成型件公差 ±1 mm;缝制隔断式软包裹单边留 3-5 mm。要求贴合紧密可以压到 0.5 mm,但会让取放变紧,戴手套时尤其明显。
重量要精确到什么程度?
整机含常用配件称到 0.1 kg。重心位置也要标,比如偏后方 35 mm 这类数据,它决定提手位置与背负配重,是很多「拎起来往前翻」问题的根源。
取放频次怎么估?
让现场同事连续拍两天作业视频,数实际取放次数。经验上实测值比回忆值高 30%-50%,而频次超过单班 20 次时,开合结构要改成更省动作的方案。
没有三维图纸,只有实拍照片可以吗?
可以,但要三个正交角度加一段 15-30 秒的装机视频,照片里放一把尺做参照。尺寸误差风险随信息完整度下降而上升,建议用等效配重块做一次试装。
折叠款怎么标尺寸?
折叠状态与展开状态必须分别标。这两种状态的实测差可能到 10-15 mm,只标一个状态会导致另一个状态下的包装或运输方案失效。
易损部位在图纸上怎么表达最清楚?
在俯视图上用色块区分允许接触区与禁压区,并标出凸起高度。屏幕通常留 1.5-2 mm 空气间隙不接触,旋钮按最大偏转位置量。
出线口要不要特殊处理?
要。探头线引出处留 ≥15 mm 宽、≥30 mm 长的出线通道,出口不做直角转折。这项不增加成本,但能减少线缆长期折压造成的返修。
使用环境为什么不能写「常温」?
因为「常温」不能转化成具体的选型参数。要写温度区间、相对湿度 RH 百分比、是否有导电粉尘、是否淋雨、日均日晒小时数,这些数据才对应到涂层、五金耐蚀与抗紫外处理。
堆叠与运输信息影响什么?
影响包体的方正度、底部耐磨结构与是否需要防压设计。单箱装几只、堆码层数、托盘尺寸都决定包的外形能否做成能被整齐码放的形态。
只有九项参数够下打样吗?
够启动打样判断,还缺颜色和 LOGO 工艺与验收判据这三项,建议在确认单阶段补齐。漏掉这三项不会让打样失败,但会让确认样反复。
尺寸表填完之后我们还要做什么?
做三项自检:体积加总、重心位置、取放频次。这三项能在打样之前过滤掉大部分方案错误,比开三次电话会有效。
继续看
把九项参数表填完发过来
九格填完连同三个角度照片发来,我们在 1-2 个工作日内给出可打样判断,并标出哪一项数据还需要现场复核。

不想填表?扫码直接问
加 骏远箱包 Marvin,把产品图或设备照片发过来,当天可给结构建议与报价区间。
微信 / 手机:177 5002 0688 · 邮箱:cco@junyuanbags.com
相关阅读
设备包的缓冲设计:跌落高度与泡棉厚度怎么算
泡棉厚度不是凭手感定的。这篇给一套工程估算:由跌落高度算冲击能量,按设备脆值推最小压缩行程,再按可用应变换厚度,四个场景给出 20 mm 到 80 mm 的选型区间,并说明为什么还要在 -20 ℃ 与 55 ℃ 两个条件下做跌落实测。
设备包 · EVA 内胆仪器开腔 EVA 内胆:什么时候值得做
开腔内胆不是越贵越好。这篇给四条判断线、模具费 1,500-4,000 元在 500 件到 2,000 件上的摊薄算法,以及成型件 ±1 mm 公差与 1 mm 配合间隙的写法,包含三种方案的对照表。
设备配套给仪器开发内胆,为什么只提供长宽高不够
设备包内胆的报价误差八成来自只给了长宽高。本文列出另外六个决定结构的参数(重量、重心、接口、表面、装卸人、运输方式),并给出 EVA 硬度选型表、2-3 mm 腔体间隙与三项验证方法,附一页可勾选的 7 项需求清单。
参考与延伸
- 美国国家标准与技术研究院 —— 计量与单位制的公开基础资料,涉及长度、质量等量的定义与溯源。
- 国家标准全文公开系统 —— 中国国家标准的公开检索入口,可查包装与运输相关标准背景。