直接回答:手袋差异化分五层:版型挺度(衬料 0.6-1.0 mm)、材料(PU 0.6-1.0 mm 或真皮 1.2-1.6 mm)、五金(2-10 件,是否定制压铸)、工艺复杂度(裁片 5-16 片、油边 3-5 道)、包装(OPP 袋到礼盒)。五层各选一档,组合出价位。
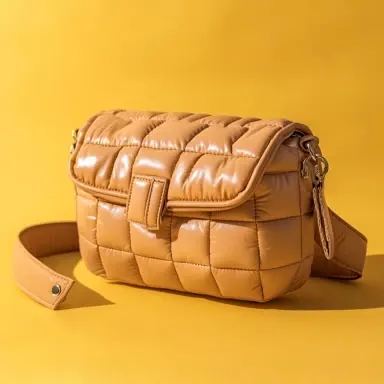
去年底,一位客户把自己两款手袋带到厂里,问了一个很实在的问题:这两只包成本相差不到 20 元,为什么一款终端卖 199 元还卖不动,另一款卖 599 元反而走得快。我们把两只包拆开摆在桌上讲了四十分钟——差别不在面料价格,而在五个层面各自选的档位完全不同。
手袋是包袋品类里既最容易同质化、也最容易做出差异化的一类。说它容易同质化,是因为做得糙的手袋长得都差不多:一样的软塌、一样的五金、一样的开箱;说它容易差异化,是因为版型挺度、材料、五金、工艺复杂度、包装这五个层面可以单独分档,任意组合出来的观感差别非常明显。本文把这五层逐层拆开,给出每层的可选档位与代价,再用一张五个价格带的配置对照表把它落到报价上,最后附定位自检清单。手袋的完整开发路径见手袋定制品类页,工艺档位可对照精细工艺与手工工序说明。
第一层:版型挺度决定顾客的第一眼
顾客在货架上或详情页里看到手袋的前三秒,判断的不是面料,是形态。一个能站得住、线条干净的包,会被本能地归到更高价位;一个软塌塌趴着的包,即使用头层皮也会被看成便宜货。挺度的物理来源是衬料:无纺衬常见 0.6 mm、0.8 mm、1.0 mm 三档,配合 220-420 g/㎡ 的纸板或 2.0-3.0 mm 的 EVA 片使用。从 0.6 mm 升到 1.0 mm,一只 25 cm 宽的手袋自重增加约 80-150 g,成本增加幅度不大,观感提升却是最明显的。
这一层有一个常见误解:以为挺度越硬越好。真实情况是硬质结构牺牲了两样东西——手感与容量弹性。全定型的手袋装不下超出设计容量的物品,且抱在手上的触感偏板。我们的建议是按使用场景选:通勤与会议场景选半硬结构(0.8 mm 衬加局部纸板),休闲与旅行场景选软质结构(0.6 mm 衬),礼品与展示场景可以上全定型。
第二层:材料分档——真皮、PU 与再生材料
PU(聚氨酯合成革)的常见厚度是 0.6-1.2 mm,优点是幅宽稳定、批内色差小、可以做压纹与涂层,缺点是使用 2-3 年后涂层可能出现折痕白化或轻微剥落。真皮(头层牛皮常见 1.2-1.6 mm)的优点是越用越有质感、涂层附着力好、可做永久性压印,缺点是有天然瑕疵、每张皮的利用率不同(常规在 70%-85% 之间),成本波动更大。
再生材料是第三档:再生涤纶面料与再生 PU 在国际市场上通常按 GRS(全球回收标准)或 RCS(回收声明标准)体系做含量声明,买家要提供交易证书(TC)来支撑吊牌上的含量声称。这一档的成本高于常规 PU,价值不在手感而在可声明的环保属性——如果你的目标渠道会把这个属性写进详情页,它就值;如果只是自己想做,就要想清楚这部分的成本能不能被终端接受。材料选型对照表可在面料选型对照表下载里取用。
还有一条容易被忽略的成本:真皮的挑片率。同一批皮张里能用于主视面的比例通常在 60%-75%,剩余部分用在底部、内侧与提手背面。这意味着真皮手袋的实际用料成本要按「面料单价除以利用率」来算,而不是直接按面积乘单价。我们报价时会把利用率这一项单独列出来,让客户看清楚同样尺寸的真皮款比 PU 款贵的不只是材料差。
第三层:五金是调性的放大器
五金是五层里性价比最高的差异化手段。同样是软质 PU 包,换一颗有分量的定制压铸锁扣,观感档位能往上跳一级。五金件数从 2 件增加到 8 件,成本是线性上升的;而从常规电镀换到枪色或古铜这类特殊电镀,成本增幅有限但调性变化明显。压铸定制的门槛是开模,按项目制 3,000-8,000 元/项目单列,模具寿命通常 5-10 万模次;批量小的时候可以改用现成坯件做蚀刻或激光,牺牲立体感换掉开模费。
五金的验收别只看外观:盐雾测试常规按 24 h 中性盐雾无明显锈点作为内控参考,电镀批次之间要留 2 只封样比对色差。还有一个常被忽略的点——五金自重与面料克重必须匹配,单颗五金超过包身自重的 8%-10% 就要在背面加承托片,否则半年内锁扣周围会出现鼓包。
第四层:工艺复杂度与工费是同一件事
手袋的工费在总成本里占比通常落在 35%-55%,随复杂度上升。复杂度可以用三个数衡量:裁片数(软质款 5-8 片,定型款 10-16 片)、油边总长度(一只中等尺寸手袋 1.2-3.5 米)、五金件数(2-10 件)。这三个数直接决定工时:贴衬定型 6-12 分钟、边油 3-5 道占 15-25 分钟、修边与包装 8-15 分钟。
差异化在这一层的做法是「把钱花在看得见的地方」。同样是油边,把可见的前幅上口做 5 道精修、把不可见的底部做 3 道,成本增加有限但顾客能感受到;反过来,把不可见的部位做满 5 道,钱花了却没人看得到。我们会在工艺单上分区标注油边道数,这种做法比整只统一道数更划算。
配色数量也会影响这一层。同一款做 3 个颜色,意味着面料要备 3 套、缝纫线要换 3 次、调机时间增加 2 次,单件工费通常比单色高 5%-12%。预算有限时,宁可把钱集中在单色的工艺档位上,也不要摊到三个配色里各降一档——后者做出来的是三个都不够好的版本。
第五层:包装与开箱体验
包装是五层里成本最低、感知最直接的一层。从 OPP 胶袋、无纺布袋、尘袋加纸卡、到硬纸礼盒加保养卡,四档之间单件成本差距不大,但开箱观感差距很大。这一层的决策要点是与价位匹配:150 元以下的包配礼盒会显得成本结构失衡,600 元以上的包只配 OPP 袋会让顾客觉得被敷衍。
包装上还有一项不能漏:吊牌信息。国内线下渠道通常要求吊牌写清产地、纤维成分与含量、执行标准编号、规格型号、安全类别;含纺织面料的部分按 GB 18401 国家纺织产品基本安全技术规范标注安全类别。这些文案由客户给终稿,我们按稿排版印刷,不替客户判断该用哪一年版本的标准号。
还有一个常被低估的细节:包装与运输体积的关系。硬纸礼盒会让单箱体积增加 30%-60%,海运按体积计费时这一项会直接反映到头程成本上。订单量大且走海运的,可以改可折叠纸盒或尘袋加外箱,把体积压下来。这个取舍建议在报价阶段就提出来,而不是等订舱时才发现运费超预算。
| 序 | 价格带 | 版型与材料 | 五金工艺与包装 |
|---|---|---|---|
| 1 | 80-150 元 | 软质结构,0.6 mm 衬;PU 0.6-0.8 mm | 五金 2-3 件,常规电镀;裁片 5-8 片;OPP 胶袋 |
| 2 | 150-300 元 | 半硬结构,0.8 mm 衬加局部纸板;PU 0.8-1.0 mm | 五金 3-5 件,常规或哑镍;油边 3 道;无纺布袋 |
| 3 | 300-600 元 | 半硬加定型,1.0 mm 衬;二层皮或高密 PU 1.0-1.2 mm | 五金 4-6 件含定制铭牌;油边 4 道;尘袋加纸卡 |
| 4 | 600-1,200 元 | 定型结构,衬加 2.0-3.0 mm EVA;头层皮 1.2-1.4 mm | 五金 5-8 件压铸定制;油边 5 道;礼盒加纸卡 |
| 5 | 1,200 元以上 | 全定型结构;头层皮 1.4-1.6 mm,主视面无瑕疵 | 五金 6-10 件定制压铸加特殊电镀;礼盒加保养卡 |
定位自检 10 项
- 目标价位落在哪一档?先定价位,再倒推五层配置,不要反过来。
- 使用场景是通勤、休闲还是礼品?决定挺度选软质、半硬还是全定型。
- 材料选 PU、真皮还是再生材料?再生的含量声明需要交易证书支撑。
- 真皮的话,可接受瑕疵范围写清楚了吗?主视面 200 × 200 mm 内瑕疵直径上限是多少?
- 五金几件?有没有定制件?定制件能否接受项目制 3,000-8,000 元/项目的开模费?
- 五金自重占包身比例是否控制在 8%-10% 以内?超了有没有承托片?
- 裁片数与油边总长度能否再降?这两项直接决定工费。
- 油边是否分区标注道数?可见面与不可见面可以不同。
- 包装档位与价位匹配吗?600 元以上的包不建议只配 OPP 袋。
- 吊牌上的产地、成分、执行标准、安全类别文案终稿准备好了吗?
把这 10 项按你的品牌现状填一遍,定位就清楚了。涉及整套品牌开发节奏与独家条款的,可以对照品牌 ODM 定制服务里的流程安排;材料与工艺的公开资料集中在工厂资料与下载中心,可先取用再谈配置。
常见问题
手袋差异化主要靠哪几层?
五层:版型挺度、材料、五金、工艺复杂度、包装。五层各选一档组合出价位,其中版型挺度的成本增幅最小、观感提升最明显。
衬料厚度怎么选?
常见 0.6 mm、0.8 mm、1.0 mm 三档。通勤与会议选 0.8 mm 半硬,休闲与旅行选 0.6 mm 软质,礼品与展示可上全定型。
挺度是不是越硬越好?
不是。硬质结构会牺牲手感与容量弹性,全定型的手袋装不下超出设计容量的物品。按使用场景选比一味加硬更合理。
PU 和真皮的厚度分别是多少?
PU 常见 0.6-1.2 mm,真皮头层牛皮常见 1.2-1.6 mm。真皮利用率常规 70%-85%,成本波动更大。
再生材料值不值得做?
取决于渠道是否把环保属性写进详情页。再生涤纶与再生 PU 通常按 GRS 或 RCS 体系做含量声明,需要交易证书支撑吊牌声称。
五金定制开模要多少钱?
压铸定制属项目制,按 3,000-8,000 元/项目单列,模具寿命通常 5-10 万模次。批量小可改用现成坯件做蚀刻或激光。
五金自重有什么限制?
单颗五金件自重建议不超过包身自重的 8%-10%,超出要在背面加承托片,否则半年内锁扣周围会出现鼓包。
手袋工费占比大概多少?
通常落在 35%-55%,随复杂度上升。可以用裁片数 5-16 片、油边总长度 1.2-3.5 米、五金 2-10 件这三个数衡量。
油边能不能分区做不同道数?
可以,而且更划算。可见的上口做 5 道精修、不可见的底部做 3 道,成本增加有限但顾客能感受到差别。
包装档位怎么与价位匹配?
150 元以下配礼盒会显得成本结构失衡;600 元以上只配 OPP 袋会让顾客觉得被敷衍。中间档用无纺布袋或尘袋加纸卡。
五个价格带里哪一档最容易做?
150-300 元这一档最平衡:半硬结构加 0.8 mm 衬、PU 0.8-1.0 mm、五金 3-5 件,观感与成本都可控。
真皮手袋能承诺主视面零瑕疵吗?
可以约定,但要在开裁前书面写明范围,比如主视面 200 × 200 mm 内瑕疵直径不超过 3 mm,并按此挑片。
继续看
先定价位,再倒推五层配置
告诉我们目标价位与渠道,我们给一份五层配置建议与成本区间,再进入打样。微信/手机:177 5002 0688。

不想填表?扫码直接问
加 骏远箱包 Marvin,把产品图或设备照片发过来,当天可给结构建议与报价区间。
微信 / 手机:177 5002 0688 · 邮箱:cco@junyuanbags.com
相关阅读
手袋的起订量、交期与产能规划
5 月下单想 7 月上架,倒推排产才发现卡在五金开模与面料采购上。本文给出手袋起订 500 件/款/色、打样 6-10 个工作日、大货 35-50 天的完整倒推表,以及手袋工费占比最高的原因与赶单的四条可行路径。
手袋 · 手袋 LOGO 工艺手袋的 LOGO 与品牌工艺:五金、压印与吊牌
同一枚 LOGO 做在五金上、压在 PU 上、织在织唛上,最小线宽与打样周期完全不同。本文给出压印深度 0.3-0.8 mm、烫金 120-160℃、丝印 120-180 目等工艺参数,以及刀模 200-600 元与版费 80-300 元每色的费用口径。
报价与成本箱包报价单怎么读:面料、工费、辅料、模具逐项拆
一张合格的箱包报价单应该分六块:面料、工费、辅料、LOGO 工艺、模具打样、包装物流。本文逐项说明每块怎么核、常见虚高的地方在哪、5 个必须追问的危险信号,并给一版含 7 项必留信息的报价单存档模板。
参考与延伸
- Leather Working Group 皮革工作组 —— 皮革供应链环境合规与追溯体系的行业组织说明。
- Textile Exchange 纺织-exchange —— GRS 与 RCS 等回收含量声明标准的归属机构站点。
- OEKO-TEX 纺织品有害物质检测 —— 纺织品有害物质检测体系的公开说明,吊牌声称时可参考。